 技术服务热线:400-811-0125


在线询盘
更多+
咨询内容:
你还没有添加任何产品
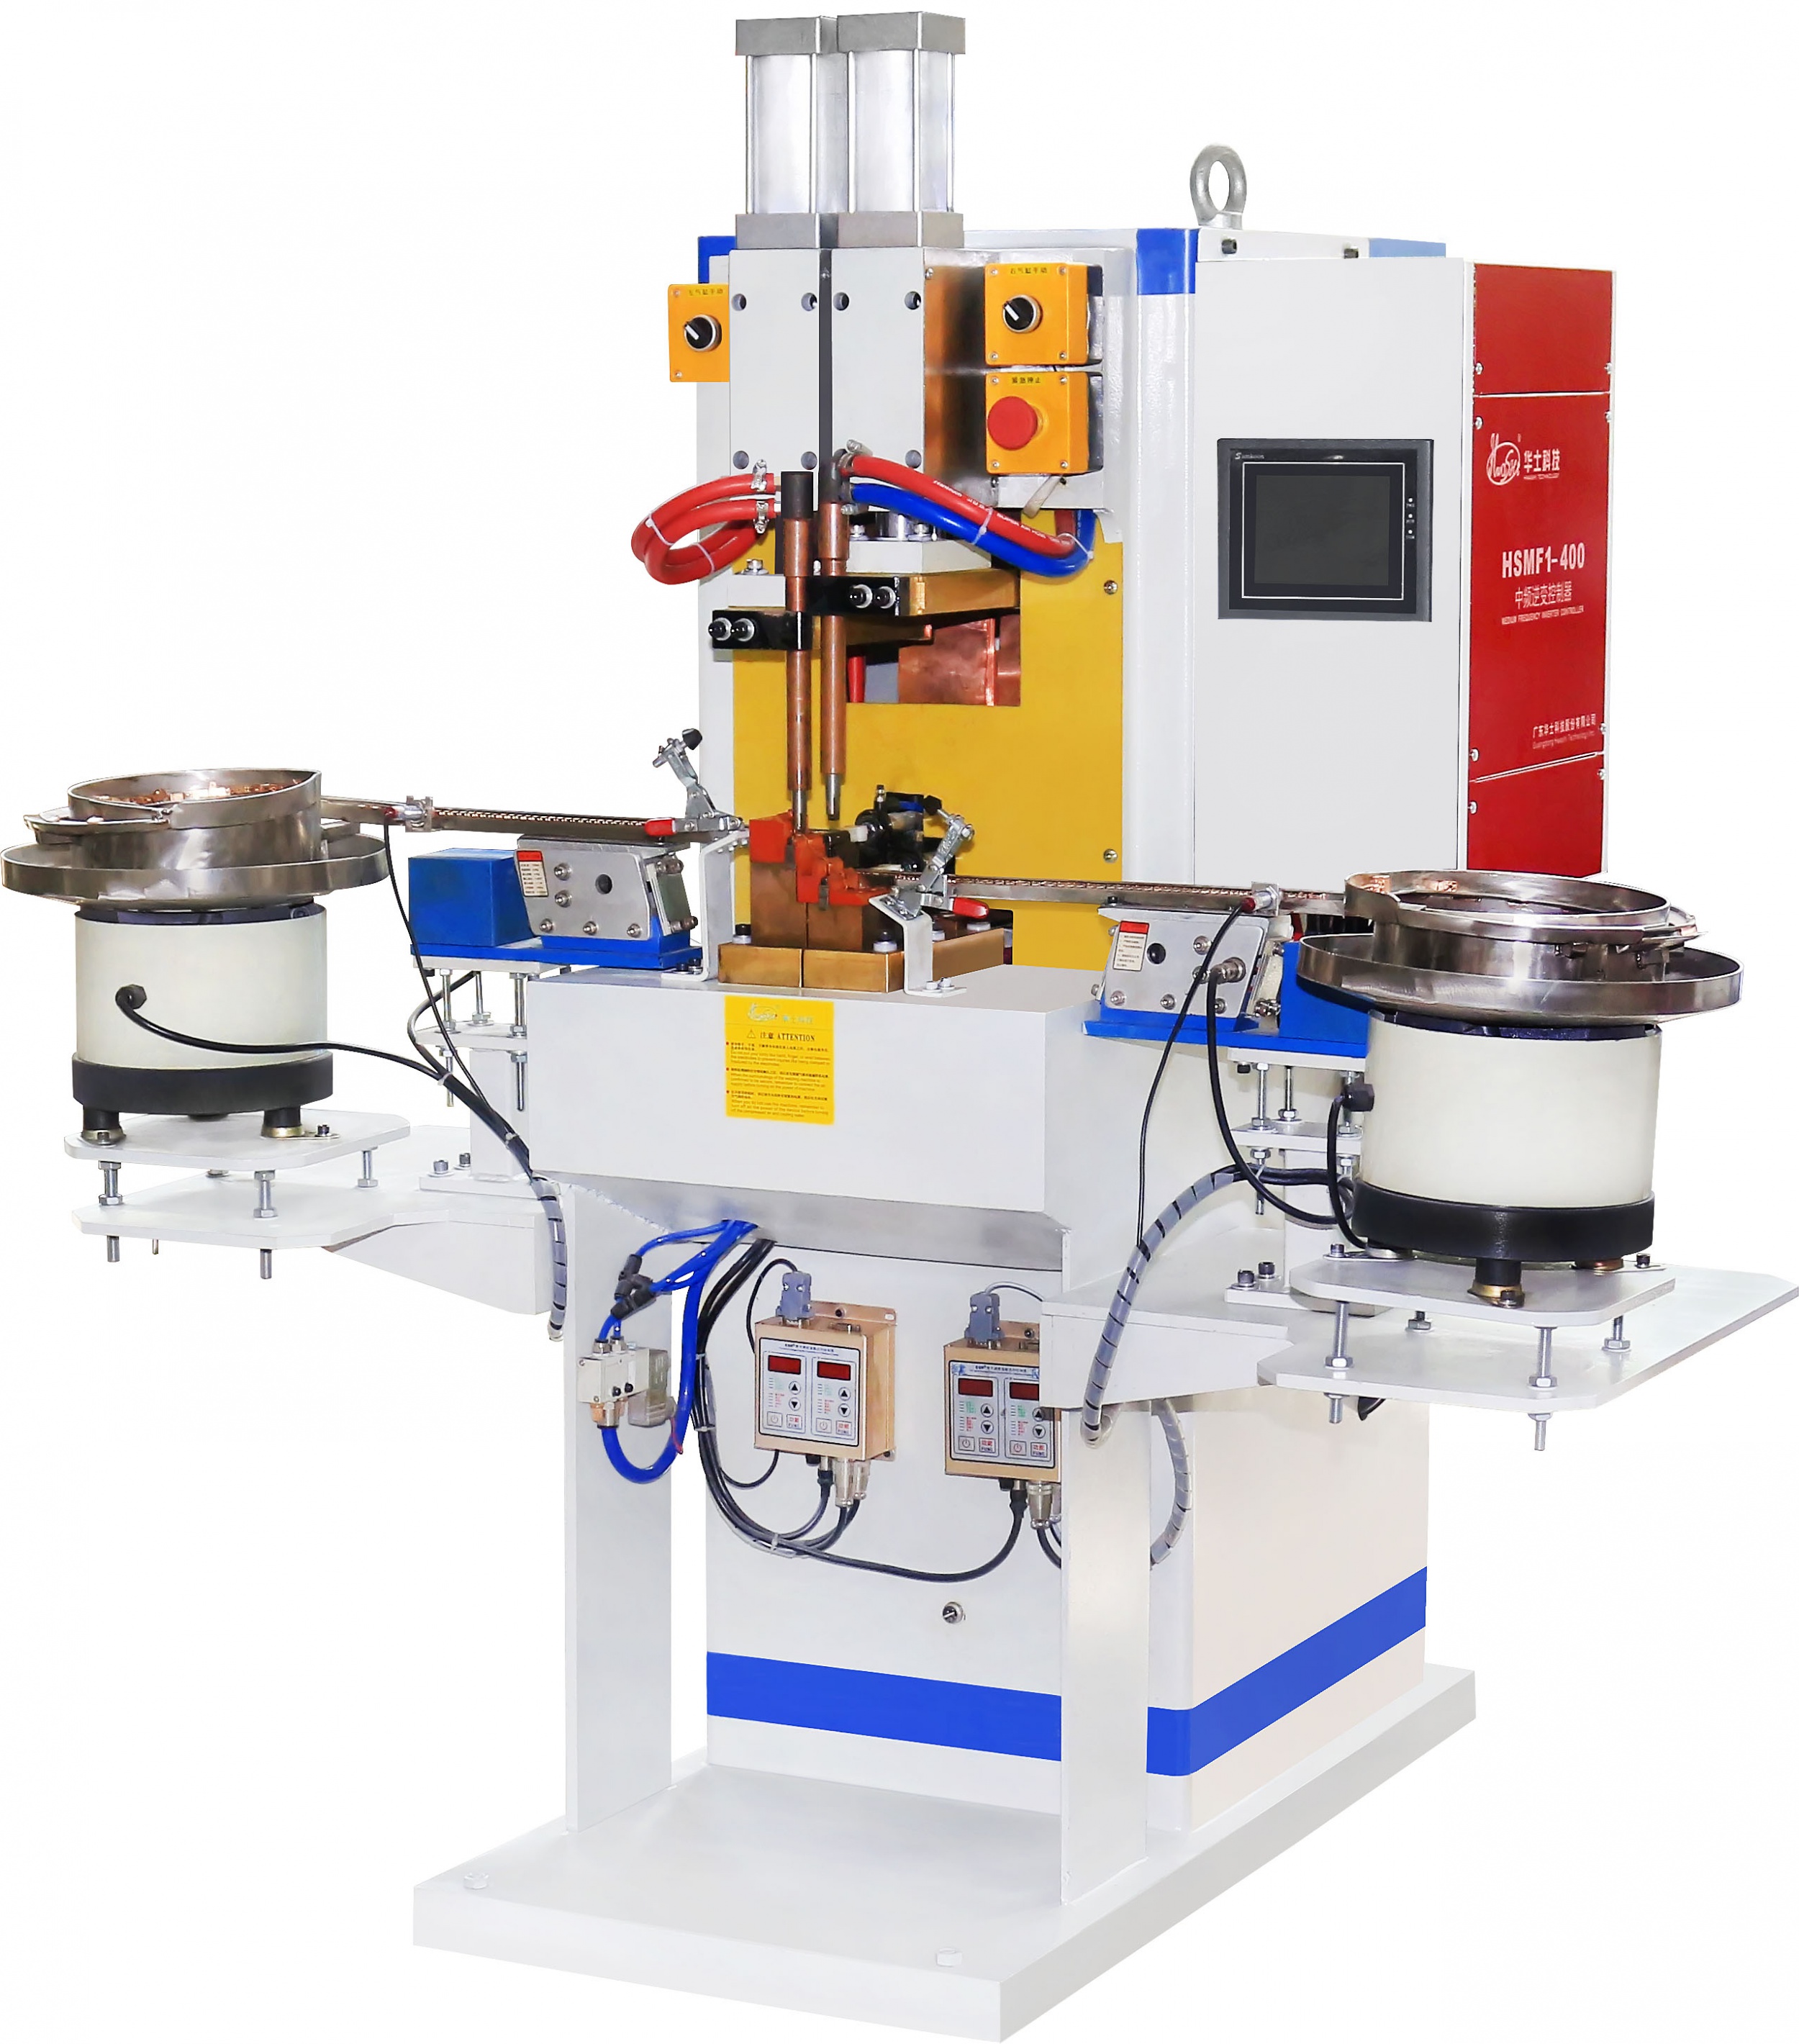
储能焊机焊接工艺分析?
储能焊机利用电容储存能量,瞬间释放电流(有效焊接时间为5MS-16MS)。当集中的大电流通过凸点或凸台等小面积点时,会产生巨大的热量,从而达到焊接效果。(次级电流几万安培到几十万安培)。
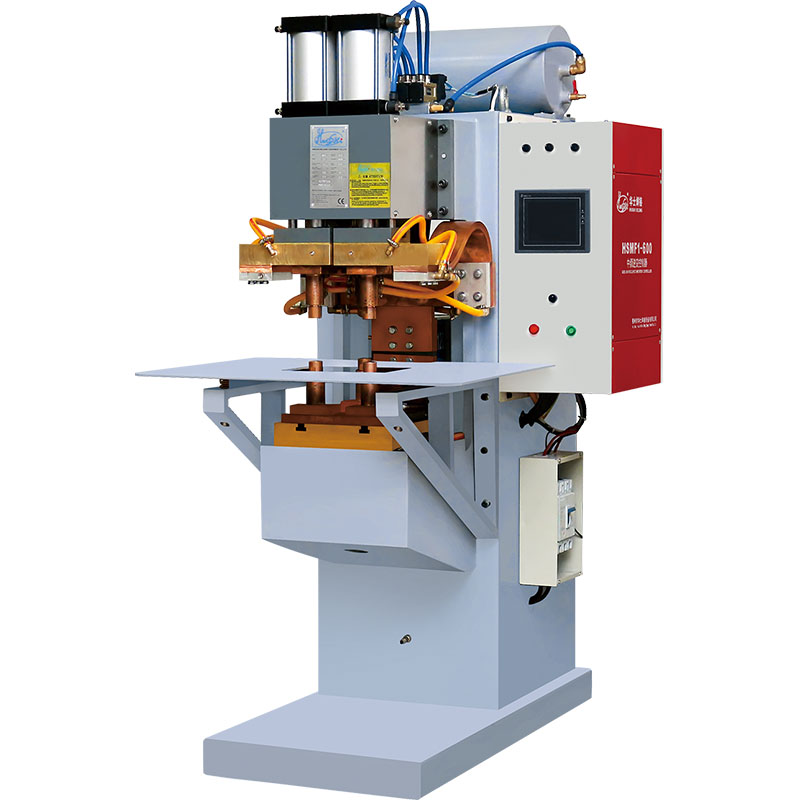
中频点焊机的售后服务是怎样的?
中频点焊机引线不宜过细或过长,焊接时电压降不应大于起始电压的5%,起始电压不应偏离电源的±10% 电压。 操作中频点焊机时应戴手套、围裙和防护眼镜,防止火花飞出造成烫伤。 滑动部分应保持良好的润滑,使用后应清除金属飞溅物。
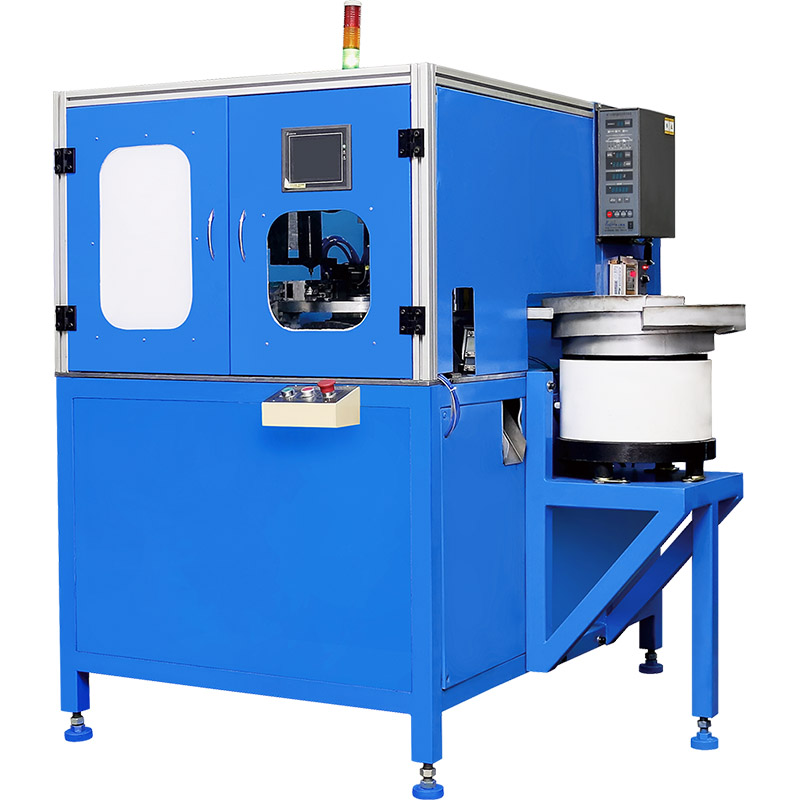
储能焊机的工艺调整有哪些?
随着高强度钢板和热成型钢板在汽车和钣金行业的使用,储能焊机在凸焊方面的优势越来越明显。 由于电容储能焊机的放电特性,它们可以在很短的时间内释放出大量的能量。 该电流非常适用于适用于相同硬规格要求的凸焊。
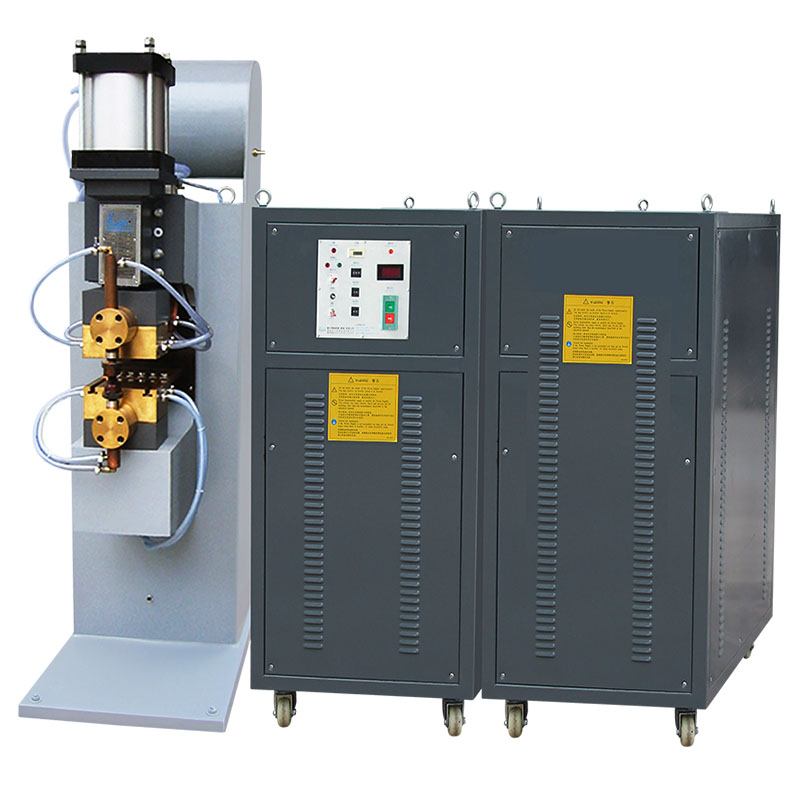
储能焊机的结构机理有哪些?
储能焊机由机械部分和电气部分组成,电路控制是电阻焊技术的核心部分。单片机控制技术广泛应用于焊接领域,已成为电阻焊机控制系统发展的主流。
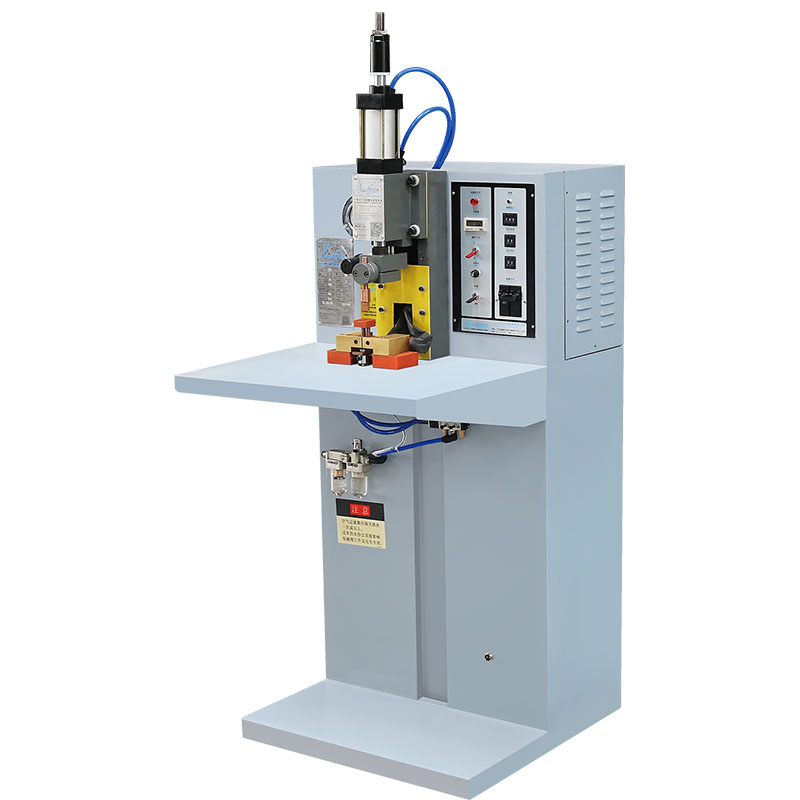
储能焊机焊接有几个阶段?
预压:预压时间是指从电极开始对工件加压到通电之间的时间。在此期间,电极必须对工件施加焊接所需的压力。确保待焊工件紧密接触。如果预压时间太短,两个工件还没有紧密接触就通电了。由于接触电阻太大,点焊时可能会烧穿。
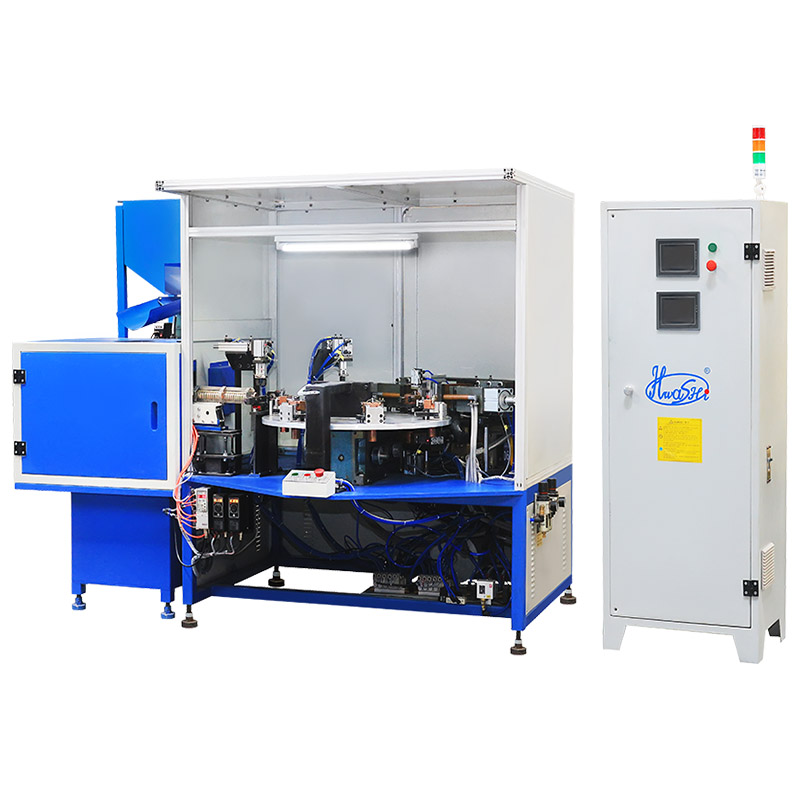
如何保证中频点焊机的热平衡和散热
中频点焊机在点焊时,所产生的热量只有一小部分用于形成焊点,很大一部分因传导或辐射到邻近物质而散失掉。
微信客服
微信扫一扫
广东华士科技股份有限公司 © 版权所有 粤ICP备2024163479号 网站地图 点焊机厂家_排焊机厂家_滚焊机厂家_电阻焊机厂家_焊接生产线厂家
广东华士科技股份有限公司 © 版权所有
粤ICP备2024163479号

 电容储能点凸焊机
 中频直流点凸焊机
 变频交流点凸焊机
 工频交流点凸焊机
 滚(缝)焊机
 排焊机
 对焊机
 台式精密点焊机
 钣金箱柜
 厨房用具
 高、低压电器
 汽车零部件
 五金家电
 线材制品
 IBC吨桶
 厨房水槽
 橱柜拉篮
 空调冷凝器
 置物架网片
 抽屉网篮


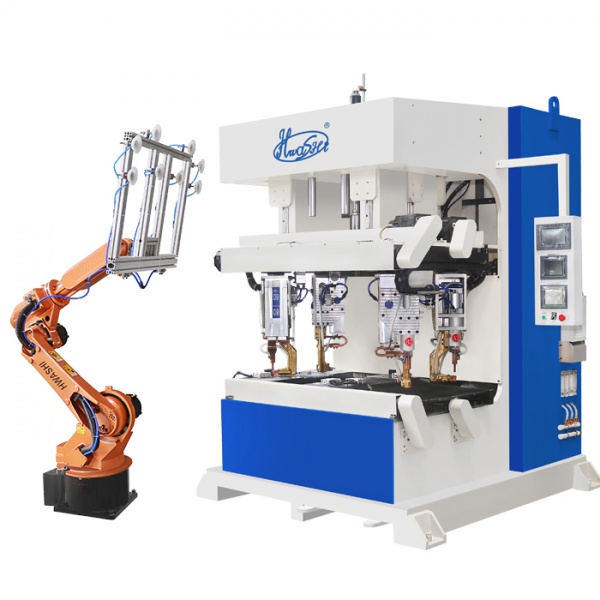


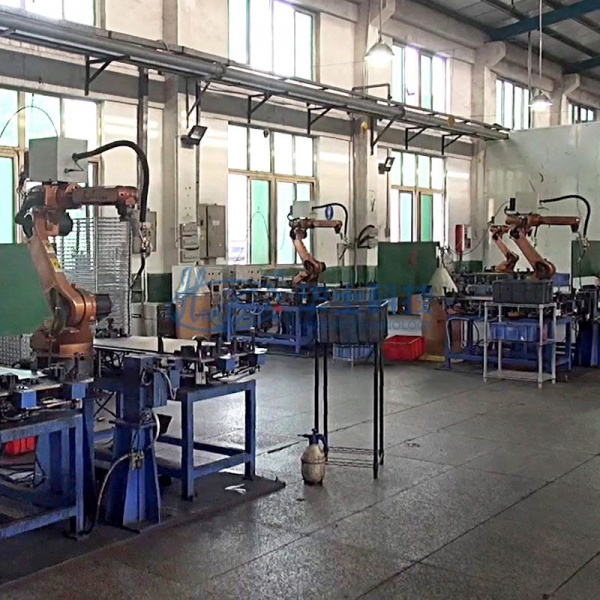
 焊接机器人
 搬运、码垛机器人
 上下料机器人
 新能源
 汽车制造
 轨道交通
 五金家具
 结构件
 电动车架焊接生产线
 防盗门骨架焊接生产线
 铁艺手提篮生产线
 置物架焊接生产线