 技术服务热线:400-811-0125


在线询盘
更多+
咨询内容:
你还没有添加任何产品
发表时间: 2026-10-27 11:33:35
作者: 广东华士科技股份有限公司
浏览:
机箱机柜、汽车结构件、家电底板这类钣金产品,大多需要把螺母焊接固定在板材上,为后续螺栓装配预留连接点位。当单台工件焊接螺母数量较多时,如果依靠人工拿取、摆放螺母,不仅拖慢产线生产节奏,操作工手部还需要反复进入电极加压的危险区域。
螺母自动输送点焊机,把螺母分选、送料、定位整套动作整合进设备焊接循环,解决人工上料带来的产能瓶颈,减少人为操作造成的各类质量问题。本文围绕钣金螺母焊接场景,介绍设备构成、自动化改造带来的实际变化、电源选型思路,以及非标项目完整落地流程。

一、钣金螺母焊接的现实工艺难点
把螺母牢固焊接在钣金板材上,看起来只是简单点焊作业,但实际量产会遇到不少现场问题。
螺母对位精度难保障
人工放置螺母容易出现偏移、倾斜,直接造成焊后螺纹和板材底孔不同心,影响后续装配。
焊接参数匹配要求高
板材厚薄不同、表面带有镀锌层,焊接需要匹配对应的电流、压力、保压时间。参数设置不当,会出现螺母焊接不牢、板材烧穿、螺纹受热损伤等不良。
多螺母加工存在互相干扰
同一个工件上焊接多颗螺母,焊点距离近会出现电流分流,容易出现部分螺母焊接强度不足。大面积薄板工件,连续焊接容易累积应力,造成板材翘曲变形。
螺纹保护是生产管控重点
焊接热量如果传导到螺母螺纹位置,会出现牙型变形,后续需要增加回牙返工工序,增加生产成本。
二、螺母自动输送点焊机系统构成
螺母自动输送点焊机并不是普通点焊机简单加装料斗,整套设备依靠多个子系统协同完成完整作业循环。
• 焊接电源与加压机构:设备基础单元,输出焊接能量,提供稳定可控的电极压力。
• 螺母送料机构:完成散装螺母分选、排序、定向输送。主流采用振动盘分选搭配送料枪推送定位;异形、多规格混产工况,也可以选用柔性供料加视觉抓取方案,工件适配能力更强,设备成本相应更高。
• 定位工装夹具:夹持固定钣金工件,避免焊接过程板材移位。多规格产品混线生产时,工装的快速换型、防呆设计,直接决定产品切换耗时。
• 控制系统:支持多组工艺配方存储调用、设备运行监控、故障报警、生产数据统计;可按需开放通讯接口对接工厂上位产线系统。
按照自动化程度,设备分为三档配置:
1. 半自动专机:人工完成钣金工件上下料,设备自动输送螺母、自动完成焊接;
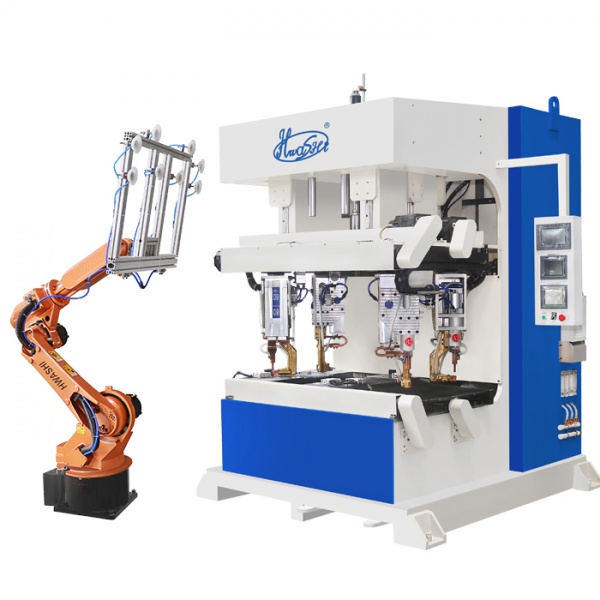
2. 自动单机:由机器人实现工件上下料、移载作业;
3. 整线集成方案:串联送料、焊接、检测、工件转运全部工序。

三、配置自动输送带来的生产改变
生产节拍摆脱人工操作约束
人工放料的耗时受操作工熟练度、螺母规格、工件摆放方式影响,波动大。螺母送料动作纳入设备焊接循环,上料转化为机械固定动作。操作工主要工作变更为定期补料、设备巡线,产线节拍由设备性能主导。
实现漏焊、错焊前置防错
人工放置螺母,容易发生漏放、规格错用、螺母方向颠倒,很多缺陷直到总装工序才会暴露。自动送料搭配物料到位检测,螺母缺失、姿态异常即可报警停机,不良品拦截在本道工序。
提升工位安全,降低岗位人员流失
焊机电极加压载荷较大,人工手持螺母伸入电极区间存在夹伤风险。自动化送料之后,操作人员无需进入加压区域,改善岗位安全条件,缓解该岗位人员流失问题。
焊接过程参数可记录可追溯
自动化工位能够采集记录每一颗螺母焊接的电流、通电时间、电极压力,生成批次生产报表。汽车零部件供应链,对焊接工序普遍要求过程参数可检索追溯,带数据采集接口的设备更便于应对客户体系审核。
四、焊接电源选型:以工件工况为判断依据
电阻焊电源没有绝对优劣,和工件实际工况相匹配,才是选型核心。
中频逆变直流电源
三相工频电整流后逆变为约1000Hz中频,降压二次整流输出直流。热输入持续平稳;电流、时间支持毫秒级分段精细调节。适合大批量多焊点连续生产,便于机械手集成;三相输入平衡电网负载,综合能耗优于传统工频机型。镀锌板、中厚板、多层钣金优先选用,可采用预热预脉冲工艺抑制焊接飞溅。
电容储能电源
电能预先储存在电容组,焊接瞬间释放毫秒级大脉冲。热影响范围小,焊点印痕浅。适合薄板、镀层板、镜面不锈钢这类外观要求高的工件,也适配铜铝等高导热材料焊接;短板为单次放电能量有限,厚板焊接容易出现熔合不足。
工频交流电源
电路结构简单,后期维护成本低,在普通碳钢工件焊接场景具备成本优势。
五、适配自动输送专机的工况判断
自动化等级越高,不等于投资收益越高。产量偏低、产品换型频繁,半自动专机搭配简易工装,投资回报往往优于全套机器人工作站。只有产品规格统一、订单稳定、节拍指标明确,整线自动化的降本增效价值才能充分释放。
选型评估重点参考:单班或单日产量、单件工件螺母数量、产品换型频次、车间供电、场地面积,现有产线是否搭载机器人、后续产线接入规划。
六、从试样到交付:华士科技螺母焊接项目落地流程
广东华士科技股份有限公司深耕电阻焊领域25年,为国家高新技术企业,在惠州、江西高安设立两大生产基地;拥有100余项自主知识产权,通过ISO9001、CE认证,业务覆盖全系列电阻焊机、非标焊接专机、机器人工作站、自动化整线集成。
项目评估以工件实际工况为出发点,不直接套用标准设备参数。
1. 前期信息收集:确认工件材质板厚、镀层状态,螺母规格,焊点数量位置,强度外观标准,产能节拍,车间供电场地。异形、深腔工件重点核查电极可达性,规避图纸可焊、实际结构干涉无法施焊。
2. 方案确认:确定电源类型、工装夹具、电极结构、自动化等级;控制系统按需配置配方管理、监控统计功能。
3. 试样验证:支持客户邮寄样品或携带工件到厂免费试焊,验证焊接强度、压痕、飞溅、变形与实际生产节拍;工艺达标之后再安排出厂,客户可参与出厂预验收。
4. 现场交付与培训:工程师上门安装标定,开展设备操作、产品换产、简易故障排查培训。
5. 后期技术服务:7×24小时线上技术响应,复杂故障可安排工程师现场处理;机器人工位防护严格遵循现行国家标准。

结语
螺母自动输送点焊机的核心价值,体现在生产节拍、焊接一致性、工位安全三方面,价值发挥的前提是设备方案与工件工况高度匹配。
企业选型建议整理材质、板厚、螺母规格、焊点指标、产能、车间条件,邀约多家供应商实物打样对比。以试焊结果作为评判依据,比单纯比对参数、比价更为务实。
华士科技提供单机、非标专机、焊接机器人工作站、自动化生产线一站式定制服务,制造企业可寄送样品申请免费试焊,或携带图纸、工件到厂现场试产,获取对应工况选型建议。



 长按图片保存/分享
微信客服
微信扫一扫
广东华士科技股份有限公司 © 版权所有 粤ICP备2024163479号 网站地图 点焊机厂家_排焊机厂家_滚焊机厂家_电阻焊机厂家_焊接生产线厂家
广东华士科技股份有限公司 © 版权所有
粤ICP备2024163479号

 电容储能点凸焊机
 中频直流点凸焊机
 变频交流点凸焊机
 工频交流点凸焊机
 滚(缝)焊机
 排焊机
 对焊机
 台式精密点焊机
 钣金箱柜
 厨房用具
 高、低压电器
 汽车零部件
 五金家电
 线材制品
 IBC吨桶
 厨房水槽
 橱柜拉篮
 空调冷凝器
 置物架网片
 抽屉网篮




 焊接机器人
 搬运、码垛机器人
 上下料机器人
 新能源
 汽车制造
 轨道交通
 五金家具
 结构件
 电动车架焊接生产线
 防盗门骨架焊接生产线
 铁艺手提篮生产线
 置物架焊接生产线