 技术服务热线:400-811-0125


在线询盘
更多+
咨询内容:
你还没有添加任何产品
发表时间: 2026-10-22 13:50:08
作者: 广东华士科技股份有限公司
浏览:
采购电阻焊设备,真正拉开差距的往往不是报价单上的数字,而是设备投产后能否稳定产出合格工件。电阻焊质量由电流、通电时间、电极压力协同决定,工件材质、板厚、镀层、焊点数量、生产节拍任意一项变化,工艺方案就要随之调整。选型不能只看样本参数,也不能轻信口头承诺,可按照资质核验、产品线覆盖、工艺验证、自动化能力、售后落地这条线逐项评估。
广东华士科技股份有限公司(简称“华士科技”)自2001年深耕焊接自动化,业务覆盖全系列电阻焊机、非标焊接专机、焊接机器人工作站、自动化焊接生产线。下文结合项目经验,整理一套可用于询价、验厂和内部评审的选型逻辑。

一、核验企业资质:证书背后要有制造能力
电阻焊机属于工业关键装备,采购首先要甄别无制造能力的贸易中间商。不能只接收证书截图,要确认资质对应的硬条件是否落在工厂和品控流程里。
重点核对的方向包括:国家高新技术企业、专精特新中小企业认定是否持续有效;ISO9001质量管理体系是否覆盖设计、制造、调试环节,出口项目还需核查CE认证;知识产权是否覆盖电阻焊电源、专机结构、自动化控制等核心板块;是否拥有实体厂区、装配车间、出厂带载检测和试样打样工位。
华士科技在广东惠州、江西高安设有两大生产基地,总占地约5万平方米,取得国家高新技术企业与粤赣两省专精特新认定,通过ISO9001、CE认证,拥有100余项自主知识产权。这些信息的价值不在名头,而在于设备设计、加工、装配、调试试焊能否在厂内完成,减少外协带来的交期和品质波动。需要说明的是,资质只是合规门槛,不能替代工艺适配能力,厂家实力最终仍要回到工件试样上验证。
二、评估产品线完整度:谱系越全,后期改造成本越低
电阻焊工艺种类多,点焊、凸焊、缝焊、滚焊、对焊、排焊各有对应的电源和控制方式;按电源分,有工频交流、电容储能、中频逆变;按生产形态分,又有单机、专机、机器人工作站和全自动生产线。产品线完备的厂家,既能匹配当下需求,企业扩产、产品迭代或自动化升级时,也不必重新寻找供应商。
华士科技的产品矩阵涵盖电容储能、中频直流、工频交流、脉冲全系列电阻焊机,以及点焊机、滚焊机、缝焊机、凸焊机、对焊机、排焊机,延伸至焊接机器人工作站,并落地 IBC 吨桶、汽车零部件、厨卫五金、钣金箱柜、线材网片等行业定制专机与自动化生产线。
选型不必盲目追求高配置,应当结合自身实际生产工况理性取舍。产品线覆盖越全面,厂商越可以在标准单机、定制专机、自动化整线之间灵活匹配方案,规避用单一机型硬套各类生产工况的问题。

三、聚焦工艺适配:功率不是越大越好,匹配才保良率
电阻焊产热遵循Q=I²Rt,但合格焊点不是电流、时间、压力的简单叠加。镀锌板要规避锌层烧损,薄板容易烧穿变形,铜铝导热快、热量容易流失,厚板和多层板又需要足够熔核。只报功率而不做工艺分析,很难解决现场问题。
专业的沟通顺序是:先提供工件材质、板厚、焊点位置和数量,明确强度、密封、外观、节拍要求,再确认电源形式、电极结构、机架刚性和工装方案。薄板、镀层件、外观要求高的不锈钢件,通常选电容储能点焊机,利用瞬时放电缩小热影响区;汽车钣金、镀锌中厚板更适合中频逆变直流点焊机,连续生产的一致性和参数可调范围更占优势;水槽、壶体等密封件要评估缝焊或滚焊的焊缝致密性;网片、仓储笼则重点看多头排焊、自动布线和卸料机构的配合。
华士科技在厨具无痕点焊、门板多点焊接、仓储网片自动化等项目上均有落地案例。判断厂家专业度,可以看对方在打样阶段是否主动追问镀层厚度、叠层顺序和装配间隙,而不是收到一张工件照片就直接推荐机型。

四、考察自动化集成:买的是能跑顺的生产单元
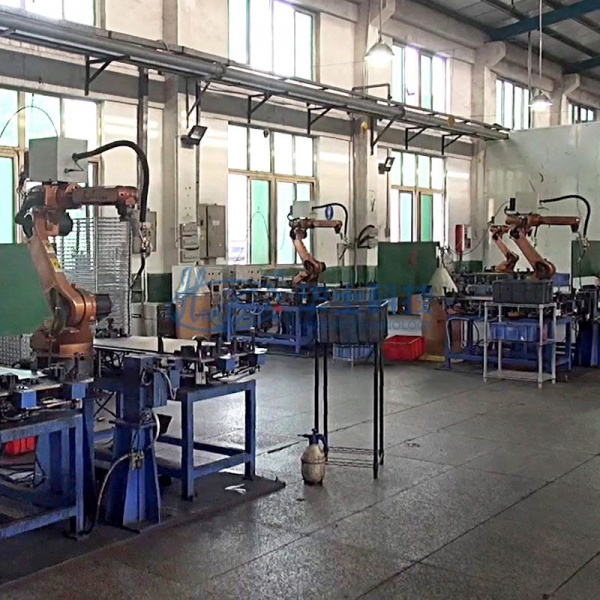
很多采购把自动化简单等同于买机器人。机器人只是执行机构,落地效果取决于工件定位、焊接顺序、变位姿态、节拍平衡、安全防护和数据追溯。标准设备无法应对复杂工件时,重点评估厂家的非标与整线集成能力。
对接自动化项目时,可以确认几个实际问题:能否依据产能目标核算单点焊接时间、上下料时间和整线节拍;能否定制工装,实现可靠定位、薄板防变形和快速换产;电极能否到达全部焊点,深腔、窄边、异形位置有无干涉;控制系统能否存储多组配方、记录焊接参数,并配套安全门、光栅、急停等联锁保护。
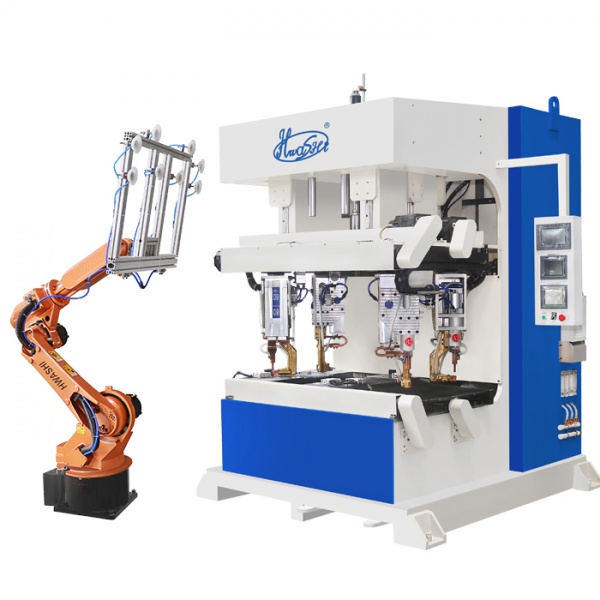
华士科技的标准项目流程是工艺验证、样件试焊、方案设计、工装定制、厂内预调试、现场安装调试和人员培训。IBC吨桶、网片类整线项目可实现多工序连贯自动化作业。评审时可以索要同类型工件视频、试焊样件、节拍测算逻辑和验收指标,三维效果图只能作为参考。
五、试焊打样:纸面方案不能替代实物验证
电阻焊质量受原材料批次、表面状态和装配间隙影响明显。仅凭图纸参数下单,量产阶段容易出现虚焊、飞溅、变形或密封失效。打样不是走过场,而是把风险前置到签约之前。
试样时应重点检测焊点强度与熔核尺寸、压痕和飞溅情况、镀层完好度、工艺参数窗口是否足够宽,以及电极修磨与换型周期。有追溯需求的行业,还要确认焊接电流、时间、压力、计数和报警记录能否导出或上传。
华士科技支持客户邮寄样品免费试焊,也可携带工件到厂现场试产。更稳妥的做法是准备同批次材料、同一装配状态的样件,邀约两到三家供应商同步打样,用检测结果和节拍表现做横向比较。
六、售后运维:低价设备常把成本转嫁为停机损失
焊接设备属于生产关键资产,采购只是开始。安装调试、操作培训、备件供应和故障响应直接影响综合成本。部分设备采购价不高,但响应慢、配件杂、工艺支持弱,一次异常停机造成的损失就可能超过设备差价。
咨询售后不要只问质保年限,而要确认完整机制:是否提供上门安装调试与实操培训;整机质保和核心部件保修范围如何划分;原厂易损件能否长期供应;故障申报后多久响应,远程无法解决时能否安排工程师到场;新品导入时工艺参数是否重新支持,设备改造和搬迁有无成熟服务。
华士科技执行全国联保,整机1年质保、核心部件延长保修,工程师上门调试培训,7×24小时技术响应,长期供应原厂易损件,并提供定期回访与设备升级改造服务。对于没有专职焊接工程师的工厂,这套机制比销售承诺更关键;出口项目还需额外确认海外配套能力、备件打包和远程诊断支持。
七、选型高频疑问
问:功率越大焊机越稳定?
不一定。功率只代表输出能力上限,焊点质量取决于参数与工件阻抗的匹配。薄板用大功率机型反而容易飞溅变形,厚板用能量不足的机型又会熔核不足。试焊结果优先于纸面参数。
问:选标准单机,还是直接上自动化整线?
看订单稳定性和换产频次。订单稳定、规格统一、焊点密集,适合专机或整线;小批量多品种,优先考虑半自动专机、快换工装和机器人工作站。自动化程度不是越高越好,投资回报要和节拍、人力、不良率一起核算。
问:咨询方案前准备哪些资料?
工件实物或图纸,材质、板厚、镀层状态,焊点位置与数量,强度、外观、产能标准,车间供气供电条件,以及是否需要自动上下料和数据追溯。资料越完整,方案越贴合现场。
问:资质和案例哪个更重要?
两者用途不同。资质用于筛除不合规供应商,同类案例用于判断项目经验。最可靠的组合是:资质齐全、有可核验案例、支持打样,并且愿意把验收指标写进技术协议。
结语
选电阻焊机厂家,本质是选择长期工艺合作伙伴。低价可以促成签约,但不能保障焊点质量、生产节拍和故障响应。与其在参数表上反复比较,不如带上实际工件,让候选厂家分别打样,用熔核、飞溅、表面状态和连续生产中的参数稳定性做判断。

华士科技围绕电阻焊机、机器人工作站和自动化焊接生产线提供从试样、方案、工装、制造到调试运维的完整交付,有选型需求的企业可寄送样品或提供图纸,先验证焊接效果,再确定设备方案。



 长按图片保存/分享
微信客服
微信扫一扫
广东华士科技股份有限公司 © 版权所有 粤ICP备2024163479号 网站地图 点焊机厂家_排焊机厂家_滚焊机厂家_电阻焊机厂家_焊接生产线厂家
广东华士科技股份有限公司 © 版权所有
粤ICP备2024163479号

 电容储能点凸焊机
 中频直流点凸焊机
 变频交流点凸焊机
 工频交流点凸焊机
 滚(缝)焊机
 排焊机
 对焊机
 台式精密点焊机
 钣金箱柜
 厨房用具
 高、低压电器
 汽车零部件
 五金家电
 线材制品
 IBC吨桶
 厨房水槽
 橱柜拉篮
 空调冷凝器
 置物架网片
 抽屉网篮




 焊接机器人
 搬运、码垛机器人
 上下料机器人
 新能源
 汽车制造
 轨道交通
 五金家具
 结构件
 电动车架焊接生产线
 防盗门骨架焊接生产线
 铁艺手提篮生产线
 置物架焊接生产线